

Cięcie i fazowanie rur nierdzewnych – jak przygotować materiał do montażu i spawania?


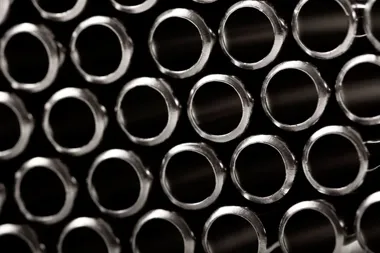
Wymagający proces przygotowania rur nierdzewnych do montażu i spawania rozpoczyna się od precyzyjnego cięcia i odpowiedniego fazowania. Właściwe przygotowanie powierzchni wpływa na jakość spoiny, trwałość konstrukcji oraz czas realizacji prac. Już na etapie cięcia należy zadbać o równość krawędzi i minimalizację odkształceń, co przekłada się na bezawaryjne łączenie elementów. Nieprawidłowo przycięte rury mogą powodować mostki cieplne i nieszczelności, a zbyt ostre krawędzie zwiększają ryzyko uszkodzenia uszczelnień.
Dlaczego dokładne cięcie jest ważne dla montażu
Precyzyjne cięcie rur nierdzewnych stanowi fundament poprawnego montażu oraz spawania. Każde odchylenie od kąta i linii cięcia może skutkować trudnościami przy łączeniu elementów, wymuszając dodatkowe operacje korygujące. W pracowniach przemysłowych, gdzie stosuje się piły taśmowe czy przecinarki plazmowe, zachowanie stałego ciśnienia oraz prędkości posuwu decyduje o gładkości cięcia.
Dokładność cięcia wpływa również na zużycie elektrod spawalniczych oraz gazów osłonowych. Im precyzyjniej uformowane krawędzie, tym lepsze dopasowanie do siebie końcówek rur, co skraca czas wykonania pojedynczej spoiny. Odpowiednie ustawienie maszyny i zastosowanie właściwych tarcz tnących minimalizuje odpryski i odkształcenia termiczne, ważne przy obróbce materiałów grubościennych.
Na czym polega fazowanie końców rury
Fazowanie końców rury to proces polegający na obróbce krawędzi pod określonym kątem (najczęściej ≥45°), przygotowując je do spawania. Dzięki temu uzyskuje się równomierne przetopienie oraz głębsze wtopienie spoiny, co przekłada się na większą wytrzymałość połączenia. Fazowanie można wykonać za pomocą frezarki, szlifierki kątowej lub automatycznych urządzeń CNC, w zależności od średnicy i grubości ścianki.
W praktyce dobór metody fazowania zależy od wymagań projektu – przy precyzyjnych instalacjach przemysłowych stosuje się maszyny sterowane numerycznie, zapewniające powtarzalność i dokładność poniżej 0,1 mm. W warunkach warsztatowych częściej korzysta się ze szlifierek kątowych oraz pilarek do metalu, dbając o równomierny docisk i prędkość obrotową. Cięcie i przygotowanie rur do montażu warto zlecić lub skonsultować z RollSteel, dzięki czemu uzyskuje się gotowe do spawania rury bezszwowe nierdzewne o idealnie przygotowanych krawędziach.
Jak przygotować rurę do spawania
Przygotowanie rury do spawania obejmuje kilka kluczowych etapów, które należy wykonać w odpowiedniej kolejności, aby uzyskać spoinę najwyższej jakości:
- Usunięcie zadziorów i ostrych rantów – zapobiega gromadzeniu się piasku spawalniczego.
- Odtłuszczanie i czyszczenie przy użyciu rozpuszczalników bezołowiowych.
- Kontrola wymiarowa i sprawdzenie kąta fazy przed przystąpieniem do spawania.
- Stabilizacja termiczna – unikanie gwałtownych zmian temperatury przed i po spawaniu.
Całość prac warto wykonywać w sterylnych warunkach, z dala od kurzu i wilgoci. Zapewnienie stałej temperatury otoczenia oraz odpowiedniej wentylacji wpływa na jakość spoiny i parametry mechaniczne połączenia.
Jak ograniczyć ryzyko uszkodzenia powierzchni
Aby zminimalizować ryzyko zarysowań, odprysków czy utleniania, należy stosować osłony ochronne oraz mata antypoślizgowa podczas cięcia i fazowania. Ważne jest również, aby unikać kontaktu ze sprzętem spawalniczym na sucho – elementy należy układać na miękkich podkładkach z polietylenu lub gumy technicznej.
Stosowanie specjalistycznych narzędzi oraz dedykowanych uchwytów montażowych pozwala utrzymać stałe obciążenie i zapobiec przesuwaniu się rur w trakcie obróbki. W przypadku większych średnic warto korzystać z ramion obrotowych i uchwytów pneumatycznych, dzięki czemu powierzchnia pozostaje nienaruszona.
Jak sprawdzić gotowy materiał przed montażem
Ostatni etap to kontrola jakości przyciętych i zafazowanych rur przed montażem. Należy skupić się na prawidłowym kącie, równości krawędzi oraz czystości powierzchni. Sprawdzenie za pomocą przyrządów pomiarowych – kątomierza, czujnika zegarowego i wzornika – pozwala wykryć ewentualne odchyłki.
Przed spawaniem rekomenduje się wykonanie próby łączenia na fragmentach próbnych i ocenę kinetyki topnienia spoiny. W razie wykrycia niedoskonałości wystarczy nanieść niewielkie poprawki szlifierką lub pilnikiem, by uzyskać idealne dopasowanie.
Przestrzeganie opisanych metod gwarantuje, że rury nierdzewne będą gotowe do montażu i spawania zgodnie z najwyższymi standardami przemysłowymi, co przedłuży żywotność instalacji i zminimalizuje koszty eksploatacji.
Widzisz błąd lub nieaktualną informację? Zgłoś błąd, sprostowanie lub uwagę

Ostatnie Artykuły
Szkoła w Stoku Lackim z laboratorium AI. Dostała 16 laptopów
Świąteczne warsztaty w Siedlcach zabiorą dzieci do Wioski Św. Mikołaja
Seniorzy z gminy Siedlce dostaną wsparcie. Policja podpisała porozumienie
Siedlecka piekarnia inwestuje ponad 7 mln zł w robotyzację
Siedleccy seniorzy dostali lekcję zdrowia i cyberbezpieczeństwa
Młodzieżowe rugby zawładnęło Siedlcami. Pogoń najlepsza w kategorii młodzika
Afryka, Masajowie i życie misjonarza. Spotkanie w Siedlcach
LUZ zatańczy przed Japonią. Siedlczanie zobaczą koncert przed tournée
Osiem dni wydarzeń w Siedlcach. Koncerty, wystawy i gra miejska
Gaudí bez kątomierza - Siedlce odkryją architekturę pełną krzywizn
Osiecka i Grechuta zabrzmią w Siedlcach w nowej, pełnej emocji odsłonie
Ponad tysiąc kontroli i 804 przypadki przekroczenia prędkości na Mazowszu
Dzieci doświadczają przemocy w domu i w szkole. Kampania ma temu zapobiegać
Od wojskowych historii po dyplomację. Ciechanów gościł konferencję Women of NATO
Przydatne dane teleadresowe
- MPK Siedlce - kontakt, cennik biletów, karta miejska i usługi dodatkowe
- Gdzie z dzieckiem spędzić czas w Siedlcach, gdy pada deszcz? Najlepsze miejsca na zabawę i relaks
- Parafia św. Michała Archanioła w Siedlcach - kontakt, kancelaria, msze
- Archiwum Państwowe w Siedlcach - kontakt, godziny, kwerendy i cennik
- Pałac Ogińskich w Siedlcach. Perła historii i architektury, którą musisz zobaczyć
- Przedsiębiorstwo Wodociągów i Kanalizacji w Siedlcach - siedziba, kontakt i cennik